WELDERKINGHEGESZTÉSI BEÁLLÍTÁSSEGÉD
HERCEG ZOLTÁN MŰHELYE1.22.9
A MŰHELYBEN IS KÉZNÉL

Szakmai tudás a szakszerű hegesztéshez

WelderKinggel hegessz jobban!

Több mint egy kalkulátor. Oktatói segédeszköz.

Válassz anyagot és eljárást. Tanuld meg az összefüggéseket, és rögzítsd a saját, ellenőrzött beállításaidat.

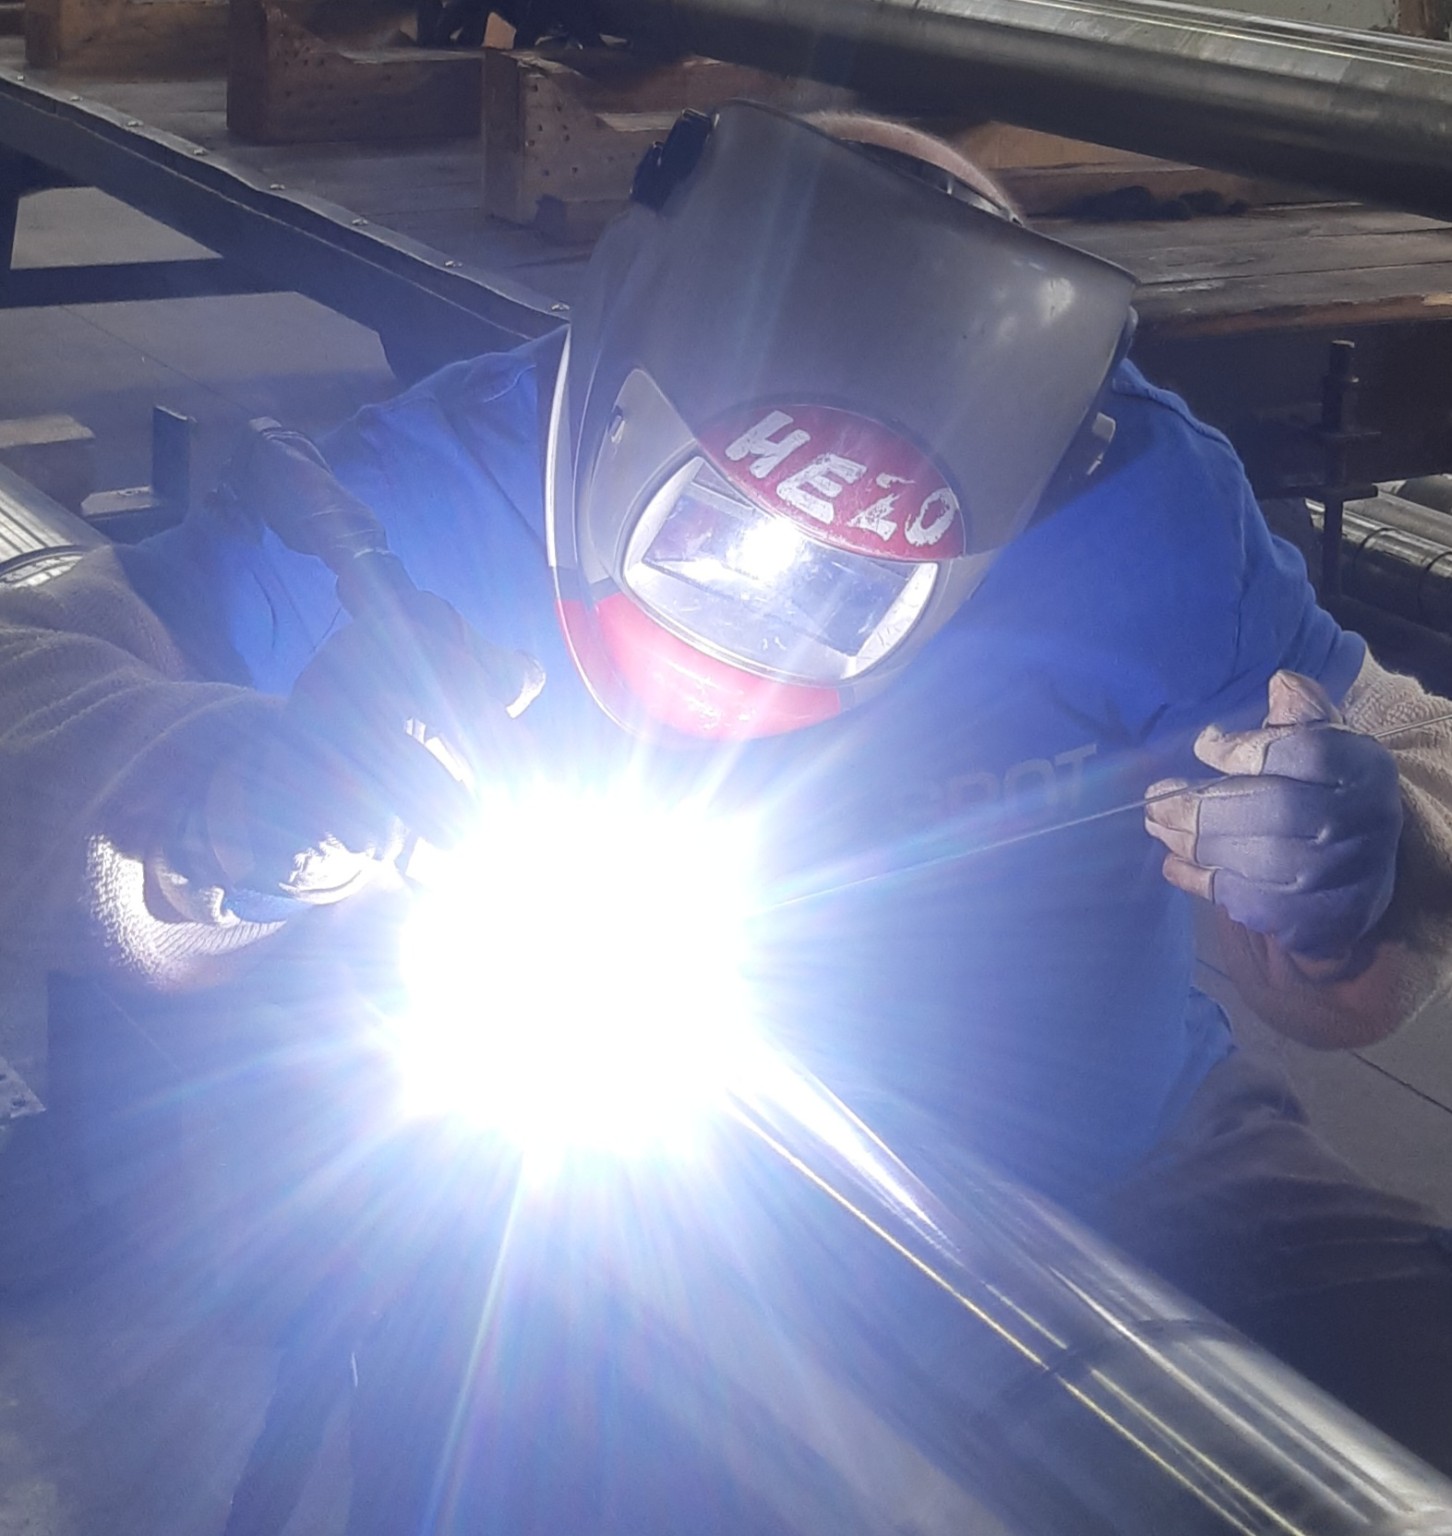
Herceg Zoltán hegesztés közben
WelderKing

Saját ikon a telefonodon. A műhelyben is kéznél.

01

A munkadarab adatai

Hegesztési eljárás

Az „adatlapi feltétel” megjeleníti a forrás gázát, de nem igazolja, hogy ténylegesen azt használod. Megadott gáz esetén az app ellenőrzi az egyezést.

mm
mm

02

Kiinduló beállítás

GYÁRTÓI ADAT

Előmelegítés és utólagos hőkezelés

ANYAGFÜGGŐ
ÉRTSD MEG, MAJD SZÁMOLJ

Előmelegítés és utóhőkezelés – tanulói segédlet

A számításokat és a magyarázatokat itt, az alkalmazásban találod. A tanpéldák nem a kiválasztott anyag gyártási adatai.

1 · CEV: mit jelent, és hogyan számoljuk?

A szénegyenérték az acél vegyi összetételét egyetlen összehasonlító számmal jellemzi. Az edzhetőség és a hidrogén okozta hidegrepedés megítélésének egyik adata. Azonos körülmények között a nagyobb CEV rendszerint nagyobb figyelmet igényel.

CEV = C + Mn / 6 + (Cr + Mo + V) / 5 + (Ni + Cu) / 15

Minden elemet tömegszázalékban adj meg: például 0,16% szénhez 0,16-ot írj, ne 16-ot és ne 0,0016-ot. Az adatokat a konkrét adag anyagbizonylatából vedd. A hiányzó adat nem nulla; nullát csak igazolt nulla értéknél használj.

A példában: C = 0,16%; Mn = 1,20%; Cr = 0,20%; Mo = 0,05%; V = 0,01%; Ni = 0,20%; Cu = 0,10%. Először az egyes tagokat számoljuk ki, majd összeadjuk őket.

0,160 + 1,20 / 6 + (0,20 + 0,05 + 0,01) / 5 + (0,20 + 0,10) / 15
= 0,160 + 0,200 + 0,052 + 0,020 = 0,432%

A 0,432% szénegyenérték, nem 432 °C és nem előmelegítési utasítás. Még alacsony CEV mellett is számíthat a nagy vastagság, a hideg munkadarab, a hidrogén és a merev befogás.

2 · Mikor és hogyan választunk előmelegítést?

A hidegrepedéshez jellemzően három tényező együtt járul hozzá: érzékeny, felkeményedő szövetszerkezet; hidrogén; húzófeszültség vagy kötöttség. Az előmelegítés lassíthatja a lehűlést és segítheti a hidrogén távozását, de a tisztaságot és a megfelelő hozaganyag-kezelést nem helyettesíti.

  1. Azonosítsd az anyagot és állapotát: például S355J2+N, S700MC vagy S690QL. Azonos szilárdságjel nem jelent azonos hőkezelési viselkedést.
  2. Vedd fel az összetételt, a kötés geometriáját és a módszer szerinti vastagságot. Az együttes vastagság nem minden kötésnél ugyanaz az egyszerű lemezvastagság.
  3. Ellenőrizd a hozaganyag diffúzióképes hidrogénszintjét és tárolását, a tisztaságot, a kötöttséget és a munkadarab tényleges hőmérsékletét.
  4. Számítsd vagy mérd meg a hőbevitelt. Az előírt módszerrel – például az EN 1011-2 megfelelő eljárásával vagy az adott termék gyártói útmutatójával – határozzák meg a minimális előmelegítést.
  5. Hegesztés előtt mérj; a varratsorok között a minimális és a maximális közbenső hőmérsékletet is tartsd be. A mérési helyet és időpontot az utasítás és az ISO 13916 szerint válaszd.

A több hő nem mindig jobb: túl nagy hőbevitel vagy közbenső hőmérséklet ronthatja a szívósságot és a szilárdságot. A t₈/₅ a 800 °C-ról 500 °C-ra hűlés ideje; a megfelelő tartomány anyagfüggő, és a CEV-ből önmagában nem számítható ki.

3 · Hőbevitel: mit és milyen egységgel számolunk?

Hagyományos ívhegesztésnél először az ívenergiát (E), majd a hatásfokkal korrigált hőbevitelt (Q) számoljuk. U voltban, I amperben, a haladási sebesség v milliméter/percben szerepel.

E = U × I × 60 / (1000 × v) [kJ/mm]
Q = η × E [kJ/mm]

A haladási sebesség nem a drótelőtolás! Például 30 cm/perc = 300 mm/perc. A η hatásfokot az alkalmazott módszerből vedd; a kalkulátor tájékoztató értéke kézzel felülírható. Impulzusos és változó jelalakú eljárásnál egyszerű kijelzett átlagok szorzata eltérhet a tényleges teljesítménytől.

Tanpélda: U = 22 V, I = 200 A, v = 300 mm/perc és a példában megadott η = 0,8. E = 0,880 kJ/mm; Q = 0,704 kJ/mm. Ez nem előírt gyártási beállítás.

4 · Utómelegítés és PWHT: mikor melyik?

Hidrogéneltávolító utómelegítés

Hegesztés után az előírt hőmérsékleten tartás segítheti a hidrogén távozását. Az időt, hőmérsékletet és a megszakítás feltételeit az adott technológia adja meg. Ez nem azonos a feszültségcsökkentő PWHT-val.

Hegesztés utáni hőkezelés (PWHT)

Acéloknál cél lehet a maradó feszültség csökkentése és a szerkezet tulajdonságainak módosítása. Szükségességéről a termék előírása, az anyag és állapota, a vastagság és az üzemi követelmény együtt dönt. Nem minden hegesztést kell utólag hőkezelni.

1Felfűtés
2Hőntartás
3Szabályozott hűtés

A hőkezelési utasításból olvasd ki a hőmérsékletsávot, a felfűtési és hűtési ütemet, a hőntartást és a mérési helyeket. Például az előírt 60 perc hőntartás nem a teljes kemenceidő: az előírt mérési pontok megfelelő hőmérsékletének elérése után számít.

A CEV-ből nem számolható általános PWHT-hőfok vagy hőntartási idő. Nincs minden acélra érvényes „ennyi °C” vagy „ennyi perc/mm” szabály. MC/M és Q/QL állapotnál a hibás ciklus leronthatja az eredeti tulajdonságokat.

5 · Mely anyagokra és melyik képletre vonatkozik?

Az itt számolt IIW-féle CEV elsősorban ötvözetlen és gyengén ötvözött acélok tájékozódási jellemzője. Alumíniumra, nikkelötvözetre és rozsdamentes acélra ne ebből válassz előmelegítést. C45 és 42CrMo4 esetén is külön hegesztési és hőkezelési technológia kell.

Az ausztenites rozsdamentes acélok pácolása és passziválása felületkezelés, nem PWHT. Duplexnél és alumíniumnál a hőbevitel és a közbenső hőmérséklet különösen anyagfüggő; általános acélos szabályokat nem viszünk át rájuk.

CEV, CET és Pcm nem felcserélhető

CET = C + (Mn + Mo) / 10 + (Cr + Cu) / 20 + Ni / 40
Pcm = C + Si / 30 + (Mn + Cu + Cr) / 20 + Mo / 15 + Ni / 60 + V / 10 + 5 × B

CET vagy Pcm akkor kell, ha az alkalmazott módszer vagy gyártói előírás azt kéri. A CEV eredményét nem helyettesítjük be CET-ként. Pcm-hez szilícium- és bóradat is kell; ezek nélkül nem számolunk Pcm-et. Minden képletnél ellenőrizni kell az alkalmazási tartományt.

Szakmai háttér és szabványok
Kiinduló segédlet, nem minősített WPS. A gép, az illesztés, a haladási sebesség és a követelmények is számítanak. A beállítást próbavarrattal és az érvényes technológiával ellenőrizd.
A SAJÁT TAPASZTALATOD SZÁMÍT

Ami bevált, maradjon meg.

Mentsd el a munkadarabot, a gépet és a tényleges beállításokat.

MŰHELYNAPLÓ

Saját beállítás mentése

Ez a jelölés a saját feljegyzésed; nem eljárásminősítés.

ELLENŐRIZHETŐ KIINDULÓPONTOK

Adatok és források

A gyártói értékek géphez, hozaganyaghoz és vizsgálati feltételekhez tartoznak. Az app nem ad automatikus korrekciót más gázra, pozícióra, pulzusra vagy kötésre.

MAG: hat konkrét vastagsági sor; 1,2 mm-es huzalnál külön terméktartomány. MIG és porbeles MAG: gyártói huzaladatok, vastagságból számított beállítás nélkül. WIG: 0,6–4,8 mm; a köztes áramértékek jelölt lineáris becslések. MMA: a Lincoln 6013 elektróda adatlapjának áramtartományai. Hőkezelés: anyagfüggő tájékoztatás, automatikus hőciklus nélkül.

Forrásellenőrzés: 2026. október 23. · A mentett saját adatok a gyártói értékektől külön szerepelnek.

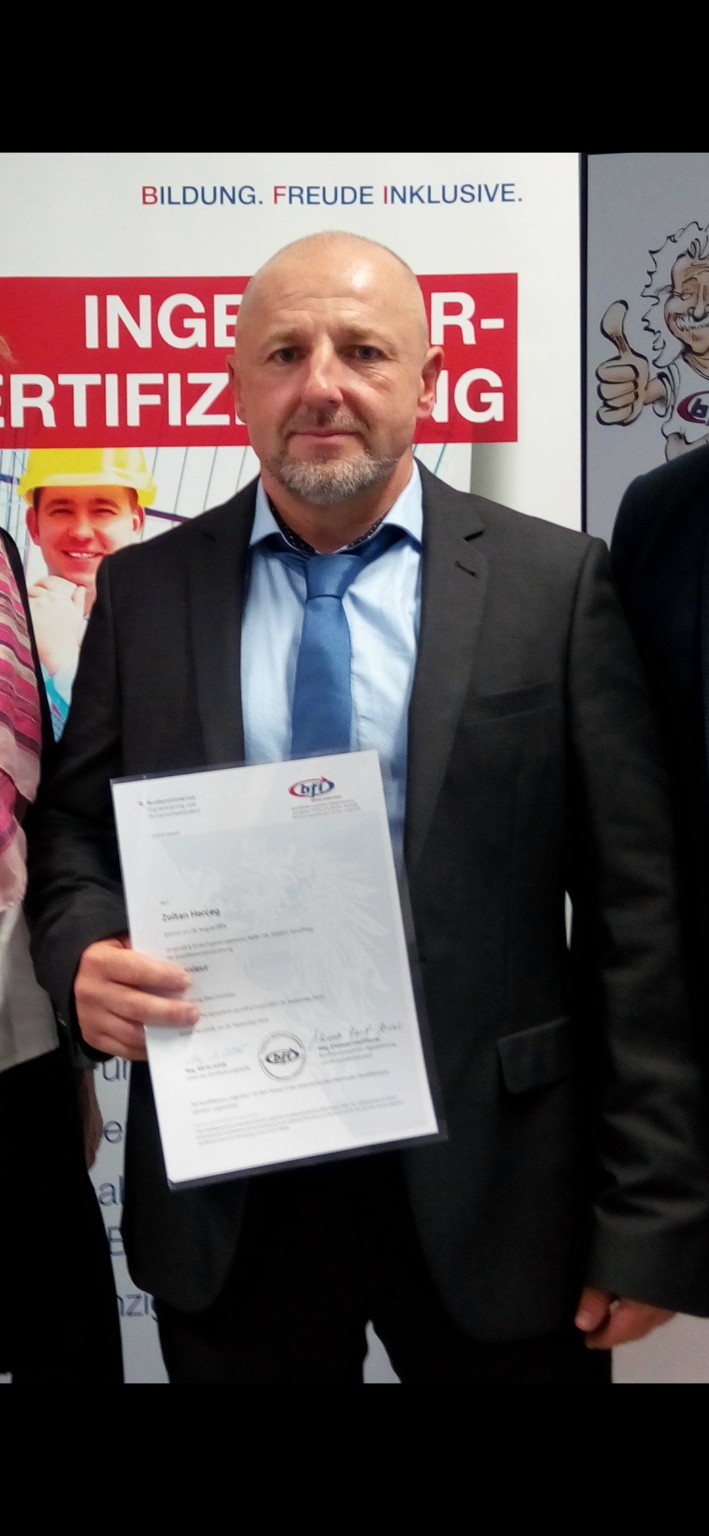
Mit jelent az Ingenieur (Ing.)?

Az osztrák Ingenieur (Ing.) a 2017-es osztrák mérnöktörvény (Ingenieurgesetz 2017 – IngG 2017) által szabályozott, tanúsított mérnöki szakmai képesítés. Műszaki előképzettségre, többéves szakmai gyakorlatra és szakértői kompetenciaértékelésre épül. Herceg Zoltán oklevelének szakiránya: Maschinenbau (gépészet), vagyis gépészeti területen igazolt mérnöki kompetenciát tanúsít.

Az Ingenieur képesítés NQR/EQF 6. szintje megegyezik a bachelorfokozat képesítési szintjével. Az Ing. szakmai képesítés; megszerzése önmagában nem ad BSc-diplomát.

Ingenieurgesetz 2017 – jogszabály (németül) ↗
Hivatalos forrás (németül) ↗
WKO – képesítési szintek ↗

Telepítés telefonra

WelderKing
WelderKing

    Segédanyag

    Szemléltető ábra; a részletes magyarázatokat a Segédanyagok menü tartalmazza.

    Indítás és hang

    Rövid, hegesztési ívet utánzó recsegés és sercegés. A választásod ezen a készüléken marad.

    A böngésző az automatikus hangot letilthatja. Az előnézet gombbal bármikor kipróbálhatod.

    Rozsdamentes acélok

    100%

    A nagyított kép oldalirányban és függőlegesen is görgethető.

    IWS-diploma

    Herceg Zoltán IWS-diplomája, IWS AT 2538

    IIW · International Welding Specialist · IWS AT 2538 · 26/08/2020

    IWT-diploma

    Herceg Zoltán IWT-diplomája, IWT AT 433

    IIW · International Welding Technologist · IWT AT 433

    Hegesztőtechnikusi bizonyítvány

    Herceg Zoltán hegesztőtechnikusi bizonyítványa

    Hegesztőtechnikus · TGM Wien

    Ingenieur-oklevél

    Ingenieur-oklevél

    Werkmeister-bizonyítvány

    Werkmeister-bizonyítvány

    VT2 · szemrevételezéses vizsgálat

    VT2 · szemrevételezéses vizsgálat

    PT2 · folyadékbehatolásos vizsgálat

    PT2 · folyadékbehatolásos vizsgálat

    Hegesztőmester-bizonyítvány

    Bizonyítvány
    Herceg Zoltán hegesztőmester-bizonyítványa
    Tantárgyi hátoldal
    A hegesztőmester-képzés tantárgyi tartalma

    Saját műhelyfotók · Herceg Zoltán

    Saját műhelyfotók · Herceg Zoltán

    Fémek csoportosítása

    100%

    A nagyított kép oldalirányban és függőlegesen is görgethető.

    Tanulói ábra

    100%

    A nagyított kép görgethető.